Szelepöntési útmutató: Anyagok, öntési eljárások, hibák és kiválasztás
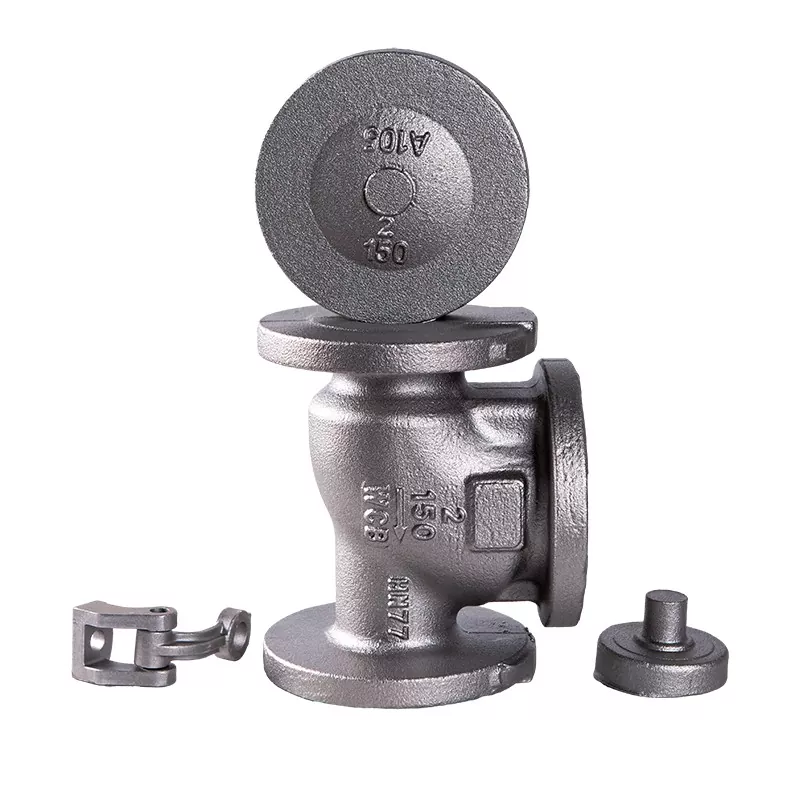
A szelepöntés fontos gyártási folyamat a szeleptestek, burkolatok, burkolatok és egyéb nyomást tartalmazó alkatrészek gyártásához. A teljes egészében szilárd anyagból készült szeleptest megmunkálásához képest az öntés lehetővé teszi a gyártók számára, hogy összetett áramlási csatornákat és nagyméretű szelepszerkezeteket állítsanak elő hatékonyabb anyagfelhasználással.
Azonban nem minden öntési módszer vagy anyag alkalmas minden szelepalkalmazáshoz. Az üzemi hőmérséklet, a nyomás, a folyadék jellemzői, a szelep mérete, az anyagszükséglet és a gyártási mennyiség egyaránt befolyásolja az öntési folyamatot és a végső alkatrész tervezését. Ez az útmutató ismerteti a fő típusokatSzelepöntés, általánosan használt anyagok, gyártási folyamatok, öntési hibák és kulcsfontosságú szempontok, amelyeket figyelembe kell venni az öntött szelepalkatrészek beszerzésekor.
Miért használják az öntvényt a szelepgyártáshoz?
A szeleptest gyakran tartalmaz belső áramlási járatokat, üregeket, üléseket és csatlakozószerkezeteket. Az öntéssel a megmunkálás előtt kialakulhat ennek a geometriának a nagy része, csökkentve a későbbi feldolgozás során eltávolítandó anyag mennyiségét.
A főbb előnyök közé tartozik:
- Alkalmas összetett szeleptest geometriákhoz
- Nagy és nehéz alkatrészeket tud gyártani
- Lehetővé teszi különböző fémötvözetek használatát
- Csökkenti bizonyos konstrukciók megmunkálási követelményeit
- Egyedi alkatrészekhez és nagyobb gyártási sorozatokhoz egyaránt alkalmas
Általános szelepöntési eljárások
A különböző öntési eljárások különböző szintű méretpontosságot, felületi minőséget, gyártási hatékonyságot és költséget biztosítanak.
Homoköntés
A homoköntést széles körben használják szeleptestekhez és más viszonylag nagy fém alkatrészekhez. Egy minta köré homokformát alakítanak ki, és az olvadt fémet a formaüregbe öntik.
Különösen hasznos, ha a szelepelemek nagyok, bonyolult belső járatokkal rendelkeznek, vagy rugalmas gyártási mennyiséget igényelnek.
Befektetési öntés
A befektetési öntés eldobható viaszmintát használ a részletes formaüreg létrehozásához. Viszonylag összetett formájú és jó méretpontosságú alkatrészeket tud előállítani.
Ezt a folyamatot általában akkor veszik figyelembe, ha a szelepelemek kisebb méretűek, részletes geometriával vagy szigorúbb méretkövetelményekkel rendelkeznek.
Die Casting
A présöntés nyomás alatt az olvadt fémet egy újrafelhasználható fémformába kényszeríti. Magas termelési hatékonyságot és konzisztens méreteket biztosít a megfelelő anyagokhoz és szelepalkatrészekhez.
A présöntés azonban nem alkalmas minden szelepes alkalmazásra, különösen ott, ahol az anyag-, nyomáskövetelmények, az alkatrészméret vagy az üzemi körülmények más öntési módot igényelnek.
Centrifugális öntés
A centrifugális öntés forgatással osztja el az olvadt fémet a forma falán. Főleg hengeres vagy gyűrű alakú alkatrészekhez kapcsolódik, és hasznos lehet bizonyos szelepalkatrészeknél és kapcsolódó ipari alkatrészeknél.
Szelepöntéshez használt általános anyagok
Az öntvényanyagot a szelep működési környezete szerint kell kiválasztani, nem pedig egyszerűen a vételár alapján.
| Anyag | Tipikus jellemzők | Közös megfontolások |
|---|---|---|
| Szénacél | Jó szilárdság és általános ipari teljesítmény | A megfelelő ötvözetet és minőséget a nyomás, a hőmérséklet és a folyadékviszonyok alapján kell kiválasztani |
| Rozsdamentes acél | Jó korrózióállóság | Gyakran korrozív vagy igényes folyadékkörnyezetekhez választják |
| Ötvözött acél | Fokozott mechanikai és hőmérsékleti tulajdonságok az ötvözet összetételétől függően | Ott használatos, ahol a szabványos szénacél esetleg nem felel meg a szolgáltatási követelményeknek |
| gömbgrafitos vas | Jó szilárdság és önthetőség | Ipari és vízzel kapcsolatos szelepes alkalmazásokban gyakori |
| Öntöttvas | Jó önthetőség és költséghatékonyság | Az alkalmazást a nyomás, a hőmérséklet és a korróziós követelmények szerint kell értékelni |
Hogyan működik a szelepöntési folyamat?
1. Szelep tervezése és minta előkészítése
A gyártási folyamat a szelepalkatrészek tervezésével kezdődik. Az öntési mintának figyelembe kell vennie a kívánt formát, méreteket, megmunkálási ráhagyást, zsugorodást és belső átjárókat.
2. Formakészítés
A kiválasztott öntési mód szerint formát készítünk. A szerszámnak pontosan kell reprodukálnia a szelep geometriáját, miközben lehetővé kell tennie az olvadt fém megfelelő áramlását az üregbe.
3. Fémolvasztás
A kiválasztott ötvözetet ellenőrzött körülmények között megolvasztják. A kémiai összetételt és az olvadási hőmérsékletet figyelemmel kell kísérni az állandó anyagtulajdonságok megőrzése érdekében.
4. Öntés
Az olvadt fémet az előkészített formába öntik. A kapu- és adagolórendszer segít szabályozni a fémáramlást, és kompenzálja a zsugorodást a megszilárdulás során.
5. Megszilárdulás és hűtés
A fém fokozatosan megszilárdul a forma belsejében. A hűtési feltételek befolyásolhatják az öntvény mikroszerkezetét, a méretstabilitást és a belső hibák lehetőségét.
6. Öntvény eltávolítása és tisztítása
Megszilárdulás után az öntvényt eltávolítjuk a formából. A homokot, a kapukat, a felszállókat, a vakut és az egyéb nem kívánt anyagokat a további feldolgozás előtt eltávolítják.
7. Hőkezelés
Anyagtól és alkalmazástól függően hőkezeléssel lehet elérni a kívánt mechanikai tulajdonságokat és anyagállapotot.
8. Megmunkálás
Az öntés általában az alapformát hozza létre, nem pedig a kész szelepalkatrészt. A kritikus felületek, mint például a csatlakozási felületek, szelepülékek, szárnyílások és tömítési területek a szükséges méretekre vannak megmunkálva.
9. Ellenőrzés és tesztelés
A kész öntvényt a vonatkozó műszaki követelményeknek megfelelően ellenőrizni kell. A szelep alkalmazásától függően az ellenőrzés kiterjedhet méretvizsgálatra, szemrevételezésre, anyagellenőrzésre és roncsolásmentes vizsgálatra.
Gyakori szelepöntési hibák
Az öntési minőség közvetlen hatással van a kész szelepalkatrész megbízhatóságára. Számos hiba léphet fel, ha a formatervezés, a fém hőmérséklete, az öntés, az adagolás vagy a megszilárdulás nincs megfelelően szabályozva.
Porozitás
A porozitás az öntvényen belüli üregekre vagy gázzal kapcsolatos üregekre utal. A túlzott porozitás csökkentheti a nyomást tartalmazó szelepalkatrészek integritását.
Zsugorodás
Zsugorodás léphet fel, amikor az olvadt fém összehúzódik a megszilárdulás során. A zsugorodásból eredő hibák csökkentése érdekében fontos a felszálló és az adagolórendszer megfelelő kialakítása.
Zárványok
Nem fémes zárványok vagy nem kívánt részecskék beszorulhatnak az öntvénybe. A tiszta olvasztási eljárások és a megfelelő formázási és öntési eljárások segítenek csökkenteni ezt a kockázatot.
Repedések
Megszilárdulás vagy lehűlés során repedések keletkezhetnek a termikus igénybevételek, az anyagjellemzők vagy a nem megfelelő öntési körülmények miatt.
Misruns és Cold Shuts
Rossz futás akkor következik be, amikor az olvadt fém nem tölti ki teljesen a formaüreget. Hidegzárás akkor fordulhat elő, ha különálló fémáramok találkoznak megfelelő olvadás nélkül. Mindkét hiba befolyásolhatja az öntvény végső geometriáját és integritását.
Hogyan válasszuk ki a megfelelő szelepöntvényt?
Szelep öntésa kiválasztást a működési feltételekkel kell kezdeni, nem pedig magával az öntési módszerrel.
Vegye figyelembe a szelep anyagát
Határozza meg, hogy az alkalmazáshoz szénacél, rozsdamentes acél, ötvözött acél, gömbgrafitos vas, öntöttvas vagy más ötvözet szükséges. Az anyag kiválasztásánál figyelembe kell venni a korróziót, a hőmérsékletet, a nyomást és a folyadékkompatibilitást.
Vegye figyelembe a szelep méretét és geometriáját
A nagy szeleptestek és bonyolult belső járatokkal rendelkező alkatrészek eltérő öntési eljárást igényelhetnek, mint a kisebb precíziós alkatrészek.
Vegye figyelembe az üzemi hőmérsékletet és nyomást
A nyomás és a hőmérséklet befolyásolja a nyomást tartalmazó szelepalkatrészek anyag- és gyártási követelményeit. Az öntvénynek meg kell felelnie a tényleges üzemi feltételeknek, és nem csak a névleges szelepméret szerint kell kiválasztani.
Vegye figyelembe a gyártási mennyiséget
Kis tételek vagy nagy alkatrészek esetén rugalmas öntési eljárás, például homoköntés megfelelő lehet. A nagy volumenű gyártás indokolhatja a nagyobb megismételhetőség és gyártási hatékonyság érdekében tervezett szerszámokat és folyamatokat.
Mit kell ellenőrizni szelepöntvény vásárlásakor?
Szelepgyártók, mérnöki cégek és ipari vásárlók esetében a rendelés leadása előtt számos részletet meg kell erősíteni.
- Anyagminőség és kémiai összetétel
- Alkalmazható gyártási szabvány
- Szeleptest méretei
- Megmunkálási ráhagyás
- Szükséges hőkezelés
- Felületi állapot
- Mérettűrések
- A roncsolásmentes vizsgálat követelményei
- A nyomással kapcsolatos követelmények
- Ellenőrzési és dokumentációs követelmények
Miért fontos a megmunkálás a szelepöntés után?
Az öntés biztosítja az alapvető szeleptest formát, de sok kritikus felület további megmunkálást igényel. A tömítőfelületeknek, a karimafelületeknek, a menetes területeknek, a furatméreteknek és egyéb funkcionális jellemzőknek meg kell felelniük a megadott méretkövetelményeknek.
Emiatt a szelepöntést és a megmunkálást ugyanazon gyártási folyamat részének kell tekinteni. A jó öntési minőség stabil kiindulási pontot biztosít a későbbi megmunkálásokhoz és ellenőrzésekhez.
Szelepöntés kontra kovácsolt szelepalkatrészek
| Összehasonlítás | Szelepöntés | Szelepkovácsolás |
|---|---|---|
| Komplex geometria | Jól illeszkedik összetett formákhoz és belső járatokhoz | A komponensek kialakításától függően korlátozottabb |
| Nagyméretű alkatrészek | Számos nagy szeleptesthez alkalmas | Nagyobb alakítóképességet igényelhet |
| Anyagfelhasználás | Csökkentheti a megmunkálást szilárd anyagból | A kovácsolás tervezési és megmunkálási követelményeitől függ |
| Gyártási rugalmasság | Különböző igényekhez többféle öntési eljárás áll rendelkezésre | A folyamat kiválasztása erősen függ az anyag és az alkatrész geometriájától |
| Belső átjárók | Bonyolult járatokat képezhet magok segítségével | További megmunkálási vagy alakítási műveleteket igényelhet |
Gyakran ismételt kérdések a szelepöntéssel kapcsolatban
Mire használható a Valve Casting?
A szelepöntvényt általában szeleptestek, motorháztetők, burkolatok, házak és egyéb alkatrészek gyártására használják, amelyek előnyösek a megmunkálás előtti összetett fémgeometriák kialakításában.
Melyik anyag a legjobb a szelepöntéshez?
Nincs olyan anyag, amely minden szelephez megfelelne. Szénacél, rozsdamentes acél, ötvözött acél, gömbgrafitos öntöttvas és öntöttvas egyaránt használható a nyomástól, a hőmérséklettől, a korróziótól, a folyadék jellemzőitől és a vonatkozó szabványoktól függően.
Alkalmas-e a homoköntés szeleptestekhez?
Igen. A homoköntés széles körben alkalmazható szeleptesteknél, különösen nagyobb alkatrészeknél és összetett belső járatokkal rendelkező kiviteleknél. A megfelelő eljárás továbbra is az alkatrész anyagától, méreteitől, minőségi követelményeitől és gyártási mennyiségétől függ.
A szelepöntés megmunkálást igényel?
A legtöbb esetben igen. Az öntéssel előállítják az alapelem-geometriát, míg a megmunkálással érik el a kívánt méreteket és funkcionális felületeket.
Hogyan csökkenthetők az öntvényhibák?
A hibaelhárítás a megfelelő minta- és formatervezéssel, megfelelő fémösszetétel- és hőmérsékletszabályozással, hatékony kapuzással és adagolással, ellenőrzött megszilárdítással és az öntés utáni megfelelő ellenőrzéssel kezdődik.
Következtetés
A szelepöntés hatékony módot biztosít a szeleptestek és más összetett fém alkatrészek gyártására a megmunkálás és a végső ellenőrzés előtt. A megfelelő öntési folyamat a szelep anyagától, méretétől, geometriájától, működési feltételeitől, gyártási mennyiségétől és minőségi követelményeitől függ.
A szelepöntvényeket beszerző vásárlók számára fontos, hogy megrendelés előtt megerősítsék az anyagminőséget, az öntési módszert, a méreteket, a megmunkálási követelményeket, a hőkezelést, az ellenőrzési szabványokat és a dokumentációt. Az öntést, a megmunkálást, az ellenőrzést és a minőségellenőrzést integrált folyamatként kezelni képes beszállító a kész szelepalkatrészek beszerzését is leegyszerűsítheti.